

 ENG
Ako specificirate liniju PMMA ploča, liniju profila ili liniju za miješanje akrilnih peleta, prva odluka nije promjer vijka. To je povijest topline. PMMA, ili polimetil metakrilat, često se naziva akrilom, a ponaša se kao inženjerska termoplastika visoke čistoće sve dok se ne pregrije, pretjerano smješe ili nanese previše vlage. Tada može požutjeti, stvarati gelove ili stvarati mjehuriće koji uništavaju optičku kvalitetu.
Praktični zaključak je jednostavan: liniju za ekstruziju akrilnog PMMA treba odabrati prema gustoći zakretnog momenta, geometriji vijka, ventilaciji vakuuma, točnosti punjenja, kontroli temperature i metodi peletiranja, a ne samo prema kilovatima motora. Ovaj vodič objašnjava što je PMMA, gdje ekstruzija odgovara, koji su detalji linije važni i što treba provjeriti prije kupnje.
Što je akrilni PMMA i zašto se ekstrudira
PMMA je prozirna termoplastika napravljena od metil metakrilata. Cijenjen je zbog optičke čistoće, krutosti, otpornosti na vanjske vremenske uvjete i tvrdoće površine. Prema objavljenim tablicama podataka o polimerima, PMMA opće namjene obično ima gustoću oko 1,17 do 1,20 g/cm3, prijenos svjetlosti blizu 92%, a temperaturu otklona topline često u rasponu od 80 do 100 °C, ovisno o stupnju. Nije isto što i polikarbonat: PMMA je prozirniji i otporniji na ogrebotine, ali je lomljiviji i manje otporan na udarce.
Ekstruzija je važna jer se ne lijeva svaki PMMA proizvod. Lijevane PMMA ploče izrađuju se izlijevanjem monomera između staklenih ploča. Ekstrudirane PMMA ploče, profili, cijevi i spojevi izrađuju se taljenjem i oblikovanjem polimernih kuglica. Ekstruzija daje brže cikluse, strožu kontrolu debljine i lakšu kontinuiranu proizvodnju. Za kompaundere, ekstruder s dva puža također može miješati PMMA s modifikatorima otpornosti, UV stabilizatorima, bojilima ili drugim polimerima.
PMMA stupnjevi i prozor obrade
Akrilni PMMA nije samo jedan recept. Ocjene opće namjene usmjerene su na jasnoću i krutost. Kvalitete modificirane na udar mijenjaju nešto jasnoće za čvrstoću. Vrste otporne na toplinu povisuju točku omekšavanja, ali sužavaju prozor obrade. Tipovi za ekstruziju obično se isporučuju kao pelete i mogu već sadržavati maziva ili stabilizatore. Donja tablica sažima tipična razmatranja kupaca, a ne fiksne specifikacije.
| Vrsta ocjene | Uobičajena uporaba | Oprez pri ekstruziji |
|---|---|---|
| PMMA opće namjene | Optički list, zaslon, rasvjeta | Sušenje vlage i nisko smicanje su kritični |
| Udarno modificirani PMMA | Oznake, profili, trajni dijelovi | Niža temperatura taljenja pomaže u očuvanju udarne čvrstoće |
| PMMA otporan na toplinu | Automobilske obloge, leće, industrijske presvlake | Uži prozor; izbjegavajte mrtve točke i pregrijavanje |
| PMMA za ekstruziju | Lim, cijev, profil, peletiranje | Dosljedno punjenje i vakuumska ventilacija poboljšavaju jasnoću |
Praktična polazna točka za mnoge vrste PMMA ekstruzije je sušenje na 80 do 100 °C tijekom 2 do 4 sata, zatim obrada s temperaturama taline otprilike između 200 i 250 °C. Ti brojevi nisu univerzalni. Vrsta otporna na toplinu može trebati gornji kraj, dok bi vrsta modificirana na udarce mogla preferirati donji kraj. Važna točka je da PMMA ima malu toleranciju na vlagu i pretjeranu toplinu smicanja.
Tipične vrijednosti iz javnih tablica podataka o polimerima; klasa, debljina i metoda mjerenja utječu na rezultate.
 Linija za ekstruziju inženjerske plastike KTS High Performance Series Stranica serije KTS High Performance navodi deset modela ekstruzije plastike za inženjering s Do/Di, specifičnim momentom, brzinom i podacima o snazi za kontrolirano taljenje. Pogledajte proizvod →
Ekstruzija s dva puža: Gdje PMMA linije uspijevaju ili ne uspijevaju
U dvopužnoj ekstruziji, PMMA se obično obrađuje na jedan od dva načina: izravna ekstruzija lima ili profila ili spajanje i peletiranje prije drugog koraka oblikovanja. Oba puta ovise o kontroliranom taljenju. PMMA ima visoku viskoznost taline, tako da brzo stvara toplinu smicanja. Ako je konfiguracija vijka previše agresivna, polimer se može razgraditi prije nego što operater vidi temperaturni alarm.
Uspješna linija PMMA obično uključuje: gravimetrijski dodavač za dosljedno doziranje; sustav sušenja uzvodno; ko-rotirajući dvopužni ekstruder s umjerenim profilom puža na smicanje; vakuumsko odzračivanje vlage i hlapljivih tvari; pumpa za taljenje ili izmjenjivač sita kada je važna stabilnost tlaka; i peletizator ili sustav kalupa usklađen s ciljnim proizvodom. Za miješanje, specifični moment je koristan pokazatelj. KUNWEI navodi da je dizajnirao dvopužne ekstrudere sa specifičnim okretnim momentom do 14 Nm/cm3 za industriju smjesa. Veća gustoća zakretnog momenta može omogućiti veći učinak po veličini vijka, ali također zahtijeva bolje hlađenje vijka i kontrolu procesa.
Samo shematski. Stvarni raspored linije ovisi o učinku, obliku peleta i oblikovanju nizvodno.
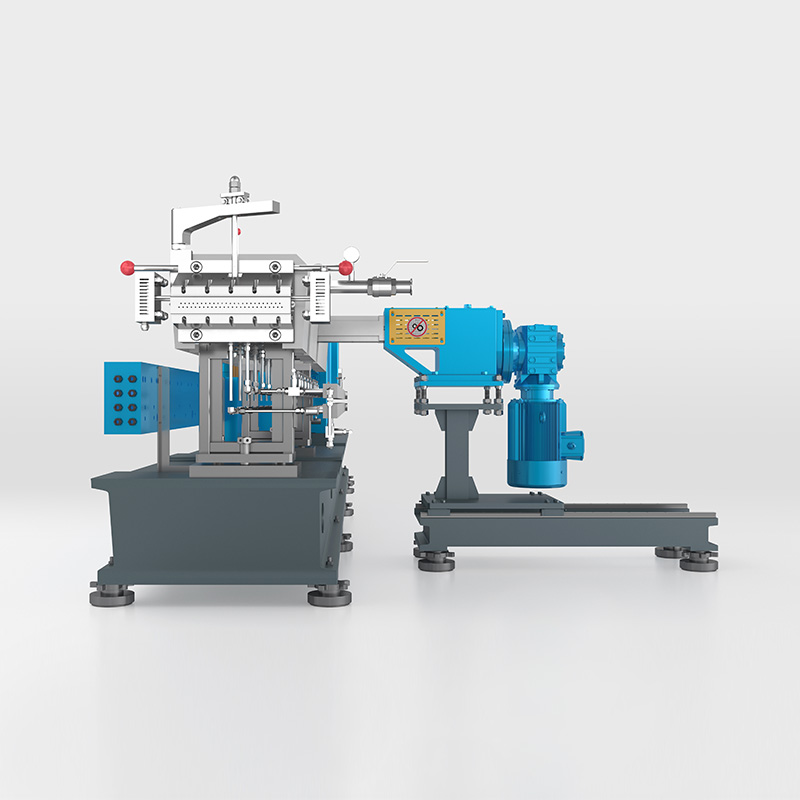 KTD Linija za proizvodnju dvopužnih ekstrudera velike količine Stranica KTD serije velikog volumena navodi modele i podatke o zakretnom momentu, brzini i snazi za visokozakretno miješanje punjenih, reaktivnih ili materijala osjetljivih na smicanje. Pogledajte proizvod →
Izbori za miješanje i peletiranje za akrilni PMMA
Kada se PMMA miješa, cilj je jednolika disperzija bez uništavanja molekularne težine. Ko-rotirajući dvopužni ekstruder s modularnim pužnim elementima omogućuje procesoru ravnotežu prijenosa, taljenja, miješanja i ventilacije. Za velika opterećenja punila ili aditiva, bočni dodavač može dodati mineralna punila ili sredstva za pojačavanje nizvodno, nakon što se polimer već otopio. To smanjuje trošenje vijaka i izbjegava probleme s uvlačenjem.
Peletiranje je sljedeća odluka. Peletiranje niti daje dobar vizualni pregled i dobro funkcionira za mnoge PMMA spojeve, ali zahtijeva pažljivo hlađenje. Podvodno peletiranje proizvodi okrugle pelete i može podnijeti veći učinak, no ipak treba čistu površinu kalupa i stabilan tlak taline. Rezanje vodenim prstenom na vrućoj površini još je jedna mogućnost za određene spojeve. Korištena ili postojeća linija ponekad se može nadograditi, a ne zamijeniti; na primjer, an inženjerska linija za peletiranje plastike može se preraditi s novim vijčanim elementima, dodavačima i kontrolama kada se portfelj polimera promijeni.
Kupci bi trebali zatražiti probni rad s vlastitim stupnjem PMMA. Ispitivanje bi trebalo mjeriti učinak, temperaturu taline, okretni moment, razinu vakuuma, oblik peleta i požutjelost. Ako dobavljač ne može pokazati kako linija podnosi vlagu i toplinu smicanja, ponuda je nepotpuna.
 Podvodni sustav peletiranja za nizvodne linije pužnog ekstrudera Podvodni rezovi peletiranja na površini matrice tope se u granule u cirkulirajućoj vodi, pomažući u smanjenju prašine i podržavajući ponovnu upotrebu vode za hlađenje. Pogledajte proizvod →
Oprema za nastavak i kvaliteta završne obrade
PMMA kuglice i ploče ocjenjuju se vizualno. Linija koja proizvodi prihvatljiva mehanička svojstva, ali ima vidljive crne mrlje, mjehuriće ili promjenu boje, neće uspjeti na tržištu. Nizvodna oprema stoga zaslužuje jednaku pozornost kao i ekstruder. Točnost hranjenja utječe na konzistenciju formulacije. Vakuumska ventilacija utječe na razine mjehurića i gela. Filtriranje utječe na mrlje. Rezanje i hlađenje utječu na oblik peleta i prašinu.
Za ekstruziju ploča i profila, kalup, kalandriranje, hlađenje i sustav izvlačenja određuju toleranciju debljine i završnu obradu površine. Za miješanje, peletizator, sustav vode i klasifikator određuju nasipnu gustoću i nizvodno ponašanje dodavanja. Linija PMMA često treba korak uklanjanja prašine ili prosijavanja, jer sitne čestice mogu uzrokovati udare i optičke nedostatke. Najbolji pristup nabavi je prvo definirati konačni proizvod, a zatim raditi unatrag kako bi se zavrtio dizajn i daljnja oprema.
Ključne specifikacije, dopuštena odstupanja i rizici nabave
PMMA ekstruzija je manje popustljiva od mnogih uobičajenih polimera, pa bi specifikacije trebale biti napisane s dopuštenim odstupanjima. Praktična specifikacija može zahtijevati stabilnost temperature taline unutar plus ili minus 3 °C, ventilaciju vakuuma koja može doseći definiranu razinu vakuuma, varijaciju duljine peleta unutar navedenog raspona i vijčane elemente izrađene od materijala otpornog na habanje kada se koriste punila. Točne brojke ovise o stupnju, učinku i proizvodu.
Uobičajeni rizici pri nabavi uključuju usporedbu samo snage motora, ignoriranje specifičnog momenta; podcjenjivanje sušenja i provjetravanja; odabir peletizatora bez ispitivanja taline; i prihvaćanje dizajna vijka kopiranog iz drugog polimera. PMMA spoj može izgledati dobro pri niskom učinku, a zakazati pri punoj brzini. Iz tog razloga, testiranje prihvatljivosti treba uključivati kontinuirani rad na ciljnom izlazu, a ne kratku demonstraciju.
Također pregledajte pristup usluzi. PMMA vodovi trebaju često čišćenje tijekom promjena stupnja. Obloge bačve, vijčani elementi, matične ploče i oštrice peletizera trebaju biti dostupni bez prekomjernog zastoja. Dostupnost rezervnih dijelova je važna, posebno za vakuumske brtve, grijaće elemente i glavčine rezača. Rabljena ili obnovljena linija može biti privlačna, ali samo ako su geometrija vijaka i kontrole preinačene za akril. A masterbatch linija za peletiranje dvopužnom ekstruzijom nadogradnja može ilustrirati kako se sekcije za hranjenje, miješanje i peletiranje prilagođavaju kada se materijal promijeni.
FAQ: Akrilna PMMA ekstruzija i oprema
P1: Za što se koristi akrilni PMMA?
PMMA se koristi za natpise, pokrove za rasvjetu, zaslonske listove, automobilske ukrase, medicinske uređaje i optičke dijelove. Također se spaja u pelete za ekstruziju i injekcijsko prešanje.
P2: Je li PMMA isto što i akril?
Da, u svakodnevnoj uporabi akril obično znači PMMA. Strogo, akril je obitelj polimera, dok je PMMA najčešća prozirna akrilna plastika.
P3: Može li se PMMA ekstrudirati?
Da. Uobičajeni su proizvodi od ekstrudiranog PMMA ploča, profila, cijevi i peleta. Ključ je kontrolirano sušenje, umjereno smicanje i stabilna temperatura taljenja.
P4: Koja je razlika između lijevanog i ekstrudiranog PMMA?
Lijevani PMMA izrađuje se izlijevanjem monomera u kalupe ili između staklenih ploča. Ekstrudirani PMMA proizvodi se topljenjem peleta. Ekstrudirani tipovi obično nude strožu kontrolu debljine i bržu proizvodnju.
P5: Zašto je PMMA potrebno sušenje prije ekstruzije?
PMMA upija vlagu. Ako se ne osuši, voda se u bačvi pretvara u paru, uzrokujući mjehuriće, srebrne pruge i lošu kvalitetu površine. Tipično sušenje je 80 do 100 °C 2 do 4 sata.
P6: Koji je dvopužni ekstruder najbolji za PMMA smjesu?
Obično se preferira ko-rotirajući dvopužni ekstruder s dovoljnom gustoćom zakretnog momenta, nježnom geometrijom puža, vakuumskom ventilacijom i točnim gravimetrijskim punjenjem. Točna konfiguracija mora se testirati s određenim stupnjem PMMA.
Za projekte akrilnog PMMA, najsigurniji put je definirati optičku ili mehaničku metu, potvrditi stupanj smole, ispravno je osušiti i testirati predloženi vijak i prateću opremu u stvarnim proizvodnim uvjetima. Linija koja štiti kvalitetu taline obično će nadmašiti jeftiniju liniju koja samo na papiru izgleda konkurentno.


