

 ENG
Dio PA66 ispunjen staklom koji pukne u testu pada obično se okrivljuje za kalupnu ćeliju. Pratimo to tri tjedna unatrag i serija je izrezana iz spoja čiji se stakleni snopovi nikada nisu potpuno otvorili ili čija je vlaga iznosila 0,25% umjesto 0,10%. O projektiranim polimernim spojevima odlučuje se mnogo prije jedinice za ubrizgavanje - u formulaciji, dodavanju, miješanju taline i završnoj obradi peleta.
Kratka verzija: složeni podatkovni list je gornja granica, a ne obećanje. Ono što dolazi do tiska je rezultat lanca procesa u kojem svaki korak nosi toleranciju, a najšira tolerancija pobjeđuje. Pregled u nastavku prati taj lanac od silosa aditiva do sita.
Što su zapravo konstruirani polimerni spojevi
Inženjerski polimer je obitelj smola - PA6, PA66, PBT, POM, PC, PPS, PPA - odabrana za temperaturne stropove, čvrstoću poda ili zahtjeve kemijske otpornosti. Smjesa je da je smola nakon ojačanja, punila, modifikatora udarca, usporivača plamena i stabilizatora umiješana taljenjem u nju i izrezana u kuglice s definiranim, ponovljivim skupom svojstava. Dva dobavljača mogu isporučiti "PA66-GF30" i proizvoditi dijelove koji se ponašaju različito, jer naziv kvalitete opisuje sastav, a ne morfologiju: raspodjela duljine vlakana, kvaliteta disperzije i smještaj aditiva stoje izvan naziva.
Taj jaz je mjesto gdje postoji najveći rizik pri kupnji. Kompozicija je specifikacija, a specifikacija mora biti napisana u terminima koje ekstruder zapravo može držati.
| komponenta | Tipično opterećenje | Funkcija | Uobičajeni kvar ako je pogrešno navedeno |
|---|---|---|---|
| Osnovna smola (PA, PBT, POM, PC, PPS) | 50-90% | Putanja opterećenja, gornja temperatura, kemijska otpornost | Pogrešna viskoznost, slabo disperzivno miješanje |
| Staklena vlakna | 10-50% | Krutost, otpornost na puzanje, dimenzijska stabilnost | Istrošenost vlakana, lomljivi kutovi |
| Mineralno punilo (talk, volastonit, kalcijev karbonat) | 5-40% | Kontrola iskrivljenosti, površina, trošak | Aglomerati, prašina, hranidbeni mostovi |
| Modifikator i kompatibilizator utjecaja | 3-15% | Duktilnost, fazna adhezija | Pretjerano omekšavanje, izvlačenje ploče na alatu |
| Sustav usporavanja plamena | 5-25% | UL 94 V-0 mete, performanse užarene žice | Mehanički gubitak, korozija vijaka |
| Stabilizatori, lubrikanti, sredstva za nukleaciju | 0,1-2% | Stabilnost procesa i vijek trajanja | Zanošenje hranilice pri vrlo niskim stopama |
Gustoća je najbrži otisak prsta onoga što se zapravo nalazi u vrećici. PA66 s 30% staklenim punjenjem ima blizu 1,36 g/cm³, uredan PA66 blizu 1,14. Brojka koja varira između isporuka znači da se utovar promijenio - ili omjer ponovnog mljevenja.
Četiri poluge formulacije i kolika je svaka od njih
Gotovo svaki inženjerski spoj je pregovaranje između četiri poluge. Pomaknite jednog, a ostali se obično pomaknu natrag.
- Pojačanje. Staklena vlakna od 10% do 50% po težini povećavaju modul elastičnosti i otpornost na puzanje te jako smanjuju istezanje. Iznad otprilike 40%, lomljenje vlakana tijekom miješanja postaje ograničavajući faktor, a ne samo opterećenje.
- Modifikacija i kompatibilizacija utjecaja. Sredstva za spajanje i elastomerni modifikatori vraćaju urezani udar i fazno prianjanje; pretjerani, omekšavaju dio i mogu se isprazniti na alatu.
- Otpornost na plamen. Fosforni ili metalni hidroksidni sustavi bez halogena često trebaju opterećenje od 15-25%, što košta mehaničke performanse i može napasti nezaštićene komponente vijaka. Smjer kretanja u industriji je prema reaktivnoj, molekularno vezanoj kemiji koja usporava plamen, a ne prema pasivnim aditivima.
- Stabilizacija i podmazivanje. Ispod 2% formulacije i najčešći izvor pomaka, jer pri tim brzinama pogreška dodavača od nekoliko grama na sat postaje greška formulacije.
Dva pritiska preoblikuju ove kompromise. Reciklirana sirovina i sirovina na biološkoj osnovi dolazi s promjenjivim protokom taline i kontaminacijom, tako da prozor za miješanje mora biti širi od specifikacije. U međuvremenu, električne primjene - visokonaponski konektori, sabirnice, kućišta baterija - nastavljaju gurati indeks praćenja i ocjene plamena prema gore dok dijelovi zidova postaju sve tanji.
Disperzija, a ne opterećenje, odlučuje hoće li spoj raditi
Kompaundiranje obavlja dva različita posla miješanja. Distributivno miješanje ravnomjerno širi čestice kroz talinu; disperzivno miješanje razbija aglomerate i vlaži pojedinačna vlakna ili pločice punila. Vijak koji je dobar u jednom nije automatski dobar u drugom, zbog čega je konfiguracija vijka - ne sam promjer - prava specifikacija.
Disperzivno miješanje zahtijeva stres, a stres dolazi od momenta. Dvopužni ekstruderi visokog zakretnog momenta kupnja prostora za proces: isti protok pri nižoj brzini puža ili tvrđa disperzivna zona bez pregrijavanja taline. KUNWEI gradi svoj raspon smjesa oko navedenog specifičnog momenta do 14 Nm/cm³ preko promjera vijaka od 8 mm do 177 mm, što obuhvaća laboratorijska ispitivanja i proizvodnju velike količine na jednoj platformi.
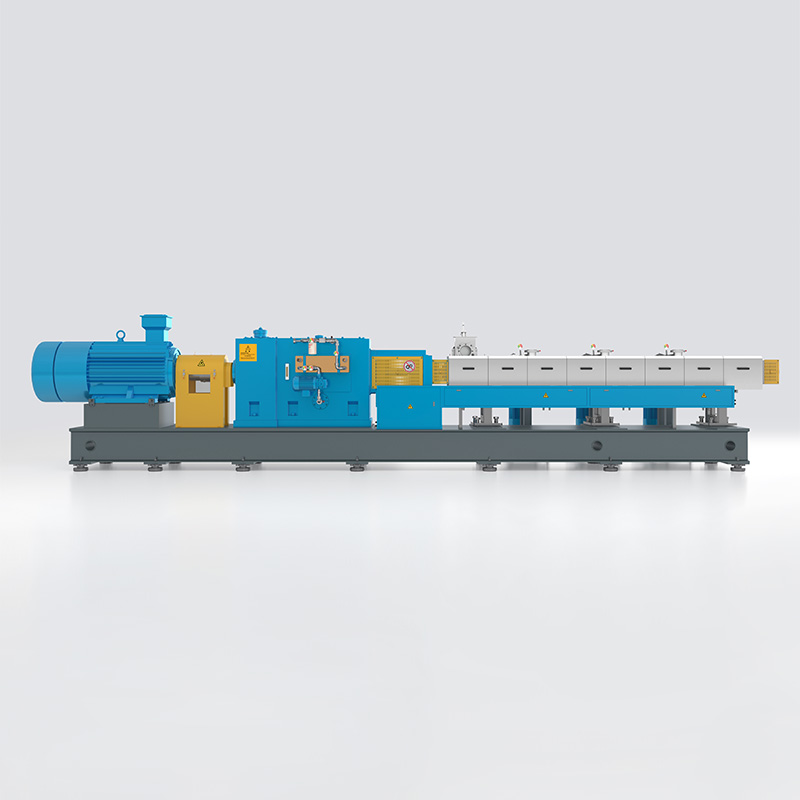 KTS serija dvopužnih ekstrudera visokih performansi Dvostruka vijčana platforma za miješanje s velikim okretnim momentom koja obuhvaća laboratorije do modela velike količine, relevantna za disperzivno miješanje u punjenim PP smjesama. Pogledajte proizvod →
Točnost hranjenja postavlja opseg stvarne tolerancije
PP smjesa s 40% talkom treba 400 kg punila po toni. Polupostotna pogreška na tom toku je 2 kg po toni gotovog peleta - dovoljno da se gustoća, iskrivljenost i modul pomaknu izvan dolazne kontrole kupca.
Gravimetrijske hranilice s gubitkom težine smanjuju tu pogrešku vaganjem cijelog spremnika i njegovog sadržaja; volumetrijske jedinice pomiču se s bulk gustoćom. Tamo gdje su punila lagana i pahuljasta, bočno hranjenje uz pomoć podtlaka povećava gustoću nasipa na ulazu i zaustavlja premošćivanje prije nego što materijal dođe do vijka.
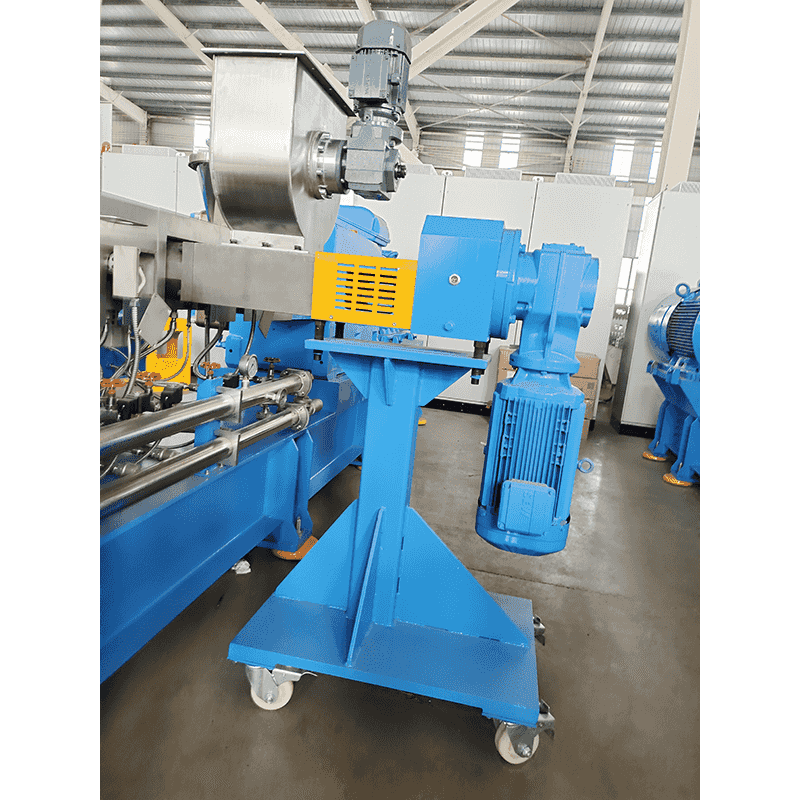 Bočni dodavač pužnog ekstrudera za prah i vlakna Prisilno bočno hranjenje praha, kratkih vlakana ili predsmjesa, uz pomoć podtlaka za poboljšanje gustoće i učinkovitosti hranjenja u linijama za miješanje. Pogledajte proizvod →
Praktična provjera: tražite ponovljivost dodavača u gramima na sat pri vašoj ciljnoj brzini, a ne kao postotak pune ljestvice. Zatim pitajte koliko otvora za bočno ubacivanje ima bačva i mogu li se kasniji dijelovi bačve preraspodijeliti kada stigne sljedeća formulacija.
Rezanje, hlađenje i sušenje: Gdje novac curi
Peletiranje je mjesto gdje dobar spoj postaje dobar proizvod ili pošiljka finih tvari. Peletiranje niti u vodenoj kupelji odgovara tipovima punjenim staklom kod kojih je važno zadržati duljinu vlakana, a niti ostaju okrugle; podvodno peletiranje omogućuje visoku propusnost i meke ili ljepljive taline, a zatvorena vodena petlja sprječava prodor prašine u zrak postrojenja. Rezanje vodenim prstenom na vrućoj površini nalazi se između ta dva i uobičajeno je na punjenim poliolefinima.
Dvije su brojke važnije od tipa stroja: sitne sitne sitneži ispod 1 mm i vlaga u vrećici. Smjese staklenih vlakana odbacuju sitne čestice na rezaču i pri svakom naknadnom pneumatskom prijenosu, a te sitne čestice su bogate vlaknima, tako da sito koje ih uklanja uklanja i dio formulacije. Sušenje se mora odrediti u odnosu na smolu - PA i PBT trebaju daleko više nego PE ili PP - a ciljana vlažnost pripada narudžbenici, a ne u memoriji operatera.
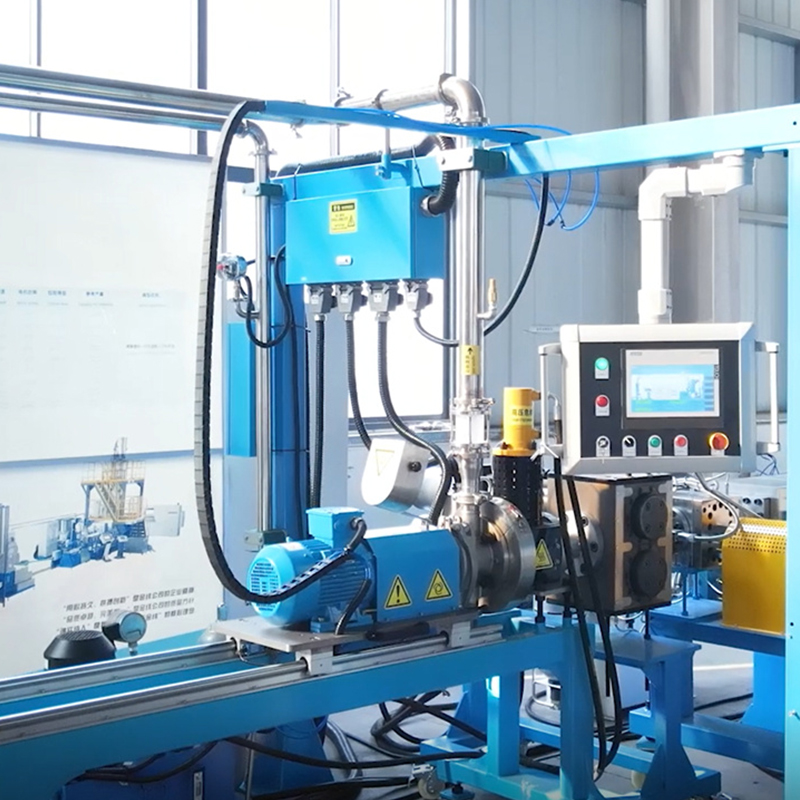 Podvodni sustav peletiranja za ekstrudirane spojeve Zatvoreno podvodno peletiranje na površini kalupa pretvara rastaljeni spoj u granule i pomaže u ograničavanju prašine, uz cirkulirajuću rashladnu vodu za nizvodne linije ekstruzije. Pogledajte proizvod →
Vrata kvalitete koja vrijedi upisati u narudžbenicu
Standardne metode testiranja uklanjaju većinu argumenata prije nego počnu. Izvediv set vrata za inženjerske spojeve izgleda ovako:
- Vlačna svojstva prema ISO 527-2 ili ASTM D638, s navedenom brzinom ispitivanja - punjeni i neispunjeni stupnjevi se razlikuju.
- Modul savijanja prema ISO 178; Charpy ili Izod udar na ISO 179-1 ili ISO 180, s urezima i bez ureza, na navedenoj temperaturi.
- Maseni protok taline prema ISO 1133 pri navedenoj temperaturi i opterećenju; gustoća prema ISO 1183.
- Zapaljivost prema UL 94 ili IEC 60695-11-10 s naznačenom debljinom uzorka; usporedni indeks praćenja prema IEC 60112 za električne kvalitete.
- Vlažnost pri isporuci prema Karl Fischeru ili gubitak sušenjem, plus raspodjela veličine peleta i ograničenje finoće.
Defekti se brže otklanjaju kada se simptom uskladi sa stadijem koji ga je uzrokovao.
| Simptom | Najvjerojatnije faza | Prvo što treba provjeriti |
|---|---|---|
| Crne točkice | Taljenje, vrijeme zadržavanja | Mrtve točke u vijku, istrošenost cijevi, promjena boje |
| Mjehurići ili praznine | Isparljivost, vlaga | Razina vakuuma, stanje ventilacije, prethodno sušenje |
| Previsoke kazne | Rezanje, prijenos | Istrošenost oštrice, temperatura vode, brzina zraka |
| Površina bogata vlaknima, lomljivi kutovi | Disperzija, trošenje vlakana | Konfiguracija puža, položaj bočnog dodavača, tlak matrice |
| Dimenzije se kreću između parcela | Omjer dodavanja, ponovnog mljevenja | Kalibracija dodavača, balans od djevičanskog do ponovnog mljevenja |
Pet pitanja koja trebate postaviti prije nego što usporedite cijene
- Koliki specifični okretni moment i slobodni volumen isporučuje navedeni stroj pri mojoj propusnosti? Broj momenta bez promjera i broj volumena je marketing.
- Koliko točaka hranjenja, a koje se mogu hraniti sa strane? Visoka opterećenja punila i stakla idu nizvodno, a ne u grlo.
- Koliko faza devolatilizacije i postoji li vakuumski priključak ispred matrice? Hlapljive tvari odlaze na različitim mjestima ovisno o smoli.
- Koji put peletiranja i koliko košta prijelaz? Strand i podvodni konopi imaju vrlo različite profile zastoja pri 5 t/h i pri 500 kg/h.
- Što je put retrofita? Bačve, pužni elementi i bočni dodavači trebali bi se moći rekonfigurirati za sljedeću formulaciju, ne samo za ovu.
Postojeće linije često drugačije odgovaraju na ova pitanja. Dodatna oprema, kao što je proizvodna linija za peletiranje inženjerske plastike nadogradnju, može dodati okretni moment i bočni dodavač uz djelić cijene novog stroja - pod uvjetom da mjenjač i provrt cijevi još uvijek imaju rezervu.


