

 ENG
Linija za PP ploče koja proizvodi listove od 1,5 mm pri 350 kg/h radi dobro ujutro, a zatim debljina odstupi za 0,2 mm nakon promjene paketa sita. Operater poseže za kontrolom izvlačenja, ali pravi uzrok je obično gubitak stabilnosti temperature matrice kako se mijenja protutlak ekstrudera. U ekstruziji PP i PE ploča, kvaliteta ovisi o tome da cijela linija — ekstruder, matrica, hrpa valjaka, rashladni transporter i rezač — rade kao jedan sustav. Razumijevanje tih interakcija je ono što timu omogućuje brzo pronalaženje grešaka i održavanje tolerancije odbora.
Što je linija za ekstrudiranje PP PE ploča?
Linija za ekstrudiranje PP PE ploča kontinuirani je proizvodni sustav koji topi polipropilen ili polietilenske pelete i oblikuje ih u ravne ploče ili ploče. Tipična gotova debljina je 0,3–30 mm, a širina ploče je obično 1000–2500 mm, ovisno o ravnoj matrici i širini valjka za poliranje.
Proces se odvija u šest faza, a svaka faza mora biti usklađena sa sljedećom ili se pojavljuju nedostaci.
- Hranjenje — peleti i aditivi se doziraju u spremnik; gravimetrijske hranilice stabiliziraju proizvodnju kada se formulacija promijeni.
- Taljenje i prijenos — vijak topi polimer i stvara stabilan tlak; nedovoljan zakretni moment pokazuje se kao val.
- Filtriranje i umrijeti — izmjenjivač sita uklanja gelove i zagađivače, a ravna matrica ravnomjerno širi talinu po širini.
- Poliranje — hrpa od tri valjka pritišće talinu do ciljne debljine i kontrolira površinski sjaj.
- Hlađenje — valjci ili rashladni ležajevi postupno uklanjaju toplinu kako bi se izbjeglo savijanje i zaostalo naprezanje.
- Tegljenje i rezanje — izvlakač održava napetost konstantnom; škare, pila ili motalica čine konačnu duljinu.
Donja shema prikazuje tipičnu liniju s jednim vijkom. Za formulacije koje zahtijevaju intenzivno miješanje — punjeni PP, masterbatch u boji ili reciklirani sadržaj — ko-rotirajući dvopužni ekstruderi često se preferiraju kao jedinice za taljenje zbog njihovog većeg kapaciteta disperzivnog miješanja.
Osnovne komponente koje odlučuju o kvaliteti ploče
Ekstruder, kalup i valjak za poliranje čine kvalitetni trokut linije ploča. Ako je jedan premali ili neusklađen, ploča to odmah pokazuje. U tablici su navedene glavne komponente i tipični nedostaci koje uzrokuju kada je podudaranje pogrešno.
| komponenta | Glavna funkcija | Tipičan kvar ako nije usklađen |
|---|---|---|
| Ekstruder | Topi polimer, daje ravnomjerno taljenje | Izlazno povećanje, fluktuacije temperature taline |
| Promjena zaslona | Uklanja gelove i onečišćenja | Crne mrlje, crte |
| Ravna matrica | Raspoređuje talog po širini | Debeli ili tanki rubovi, neujednačena širina |
| Poliranje stack | Postavlja debljinu i završnu obradu površine | Valovita površina, razlike u sjaju |
| Hlađenje section | Otklanja toplinu bez unošenja stresa | Uvijanje, gubitak ravnosti |
| Izvlačenje i rezač | Održava napetost, reže na duljinu | Varijacija duljine, izgrebana površina |
Zakretni moment vijka je specifikacija koja se najčešće ne kupuje na linijama ploča. Linija koja pokreće mekane pelete pri 5 Nm/cm³ može se zaustaviti kada se isti vijak susretne s 30% recikliranih pahuljica ili punila od kalcijevog karbonata. Proizvođači koji planiraju kasnije promijeniti formulacije trebaju od samog početka kupiti stroj s većim okretnim momentom.
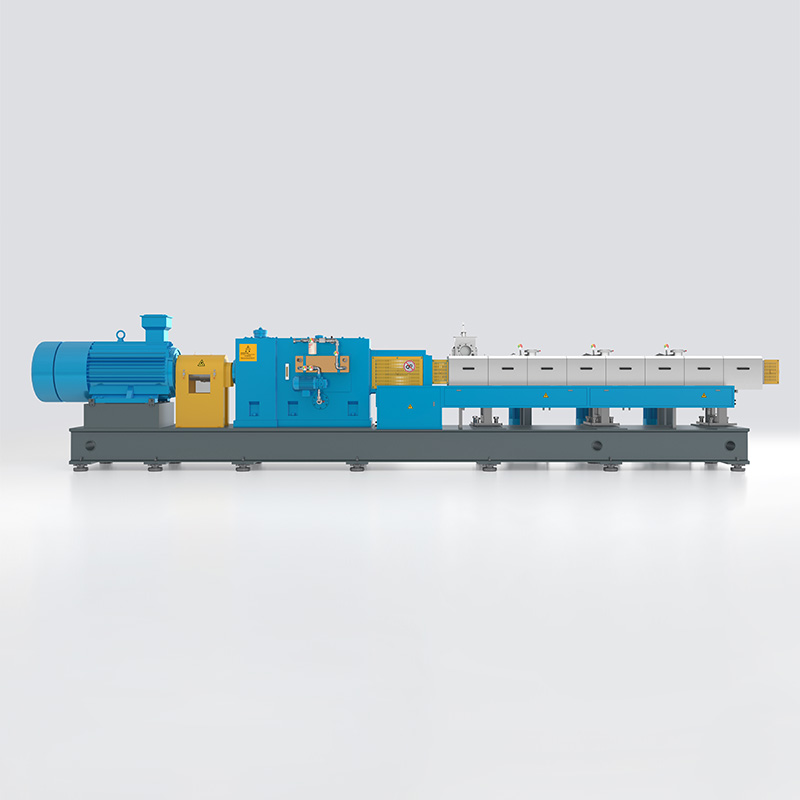 KTS dvopužni ekstruder visokih performansi za modificiranu inženjersku plastiku Serija KTS nudi specifični okretni moment od 14 Nm/cm³, što je čini prikladnom za plastiku visoke viskoznosti i modificiranu inženjersku plastiku. Ako vaša linija može prerađivati reciklirane pahuljice ili mineralna punila, ovaj dizajn s većim okretnim momentom pomaže u održavanju protoka i izbjegavanju zastoja. Pogledajte proizvod →
Procesne temperature koje određuju kvalitetu lista
PP i PE su polukristalni. Bačva mora zagrijati polimer znatno iznad njegove točke taljenja, dok temperature kalupa i valjka kontroliraju završnu obradu površine i konačnu kristalnost. Ispravne postavke zona najbrži su način za rezanje otpada.
| Zona | PP zadana vrijednost | HDPE zadana vrijednost |
|---|---|---|
| Zona hranjenja | 50–80 °C | 50–70 °C |
| Zona bačve 1 | 180–200 °C | 170–190 °C |
| Zone bačve 2–4 | 200–230 °C | 190–220 °C |
| Adapter i pumpa za taljenje | 210–230 °C | 200–220 °C |
| Ravna matrica | 200–230 °C | 190–220 °C |
| Stog rola | 60–100 °C | 60–90 °C |
Prozori temperature taljenja dviju obitelji polimera uspoređeni su u nastavku.
Praktično pravilo: ako površina ploče postane mat ili hrapava, prvo provjerite temperaturu matrice. Pad od 20 °C na rubu matrice može stvoriti isti kvar kao i istrošeni valjak. Vodite dnevnik temperature po proizvodu i usporedite ga s prošlim dobrim serijama.
Izlazne brzine i veličina linije
Izlaz odlučuje koliko četvornih metara ploča linija može proizvesti po satu i to je prvi broj koji kupci uspoređuju. Grafikon prikazuje tipične raspone izlaza za PP ploče za ekstruziju na linijama s jednim vijkom različitih promjera vijaka.
Dimenzioniranje je ravnoteža između izlaza vijka, širine kalupa i širine valjka. Ekstruder od 120 mm pri 400–600 kg/h može napuniti matricu od 1200 mm s pločom od 2 mm; ista propusnost na matrici od 2500 mm proizvodi tanji lim osim ako se brzina vijka i razmak matrice ne podese. Uvijek birajte veličinu s ciljanog popisa proizvoda, a ne s maksimalnog učinka vijaka.
Za veliki kapacitet, ekstruder velikog volumena s dubljim letovima održava visok učinak pri nižoj brzini puža, što snižava temperaturu taline i trošak energije po toni.
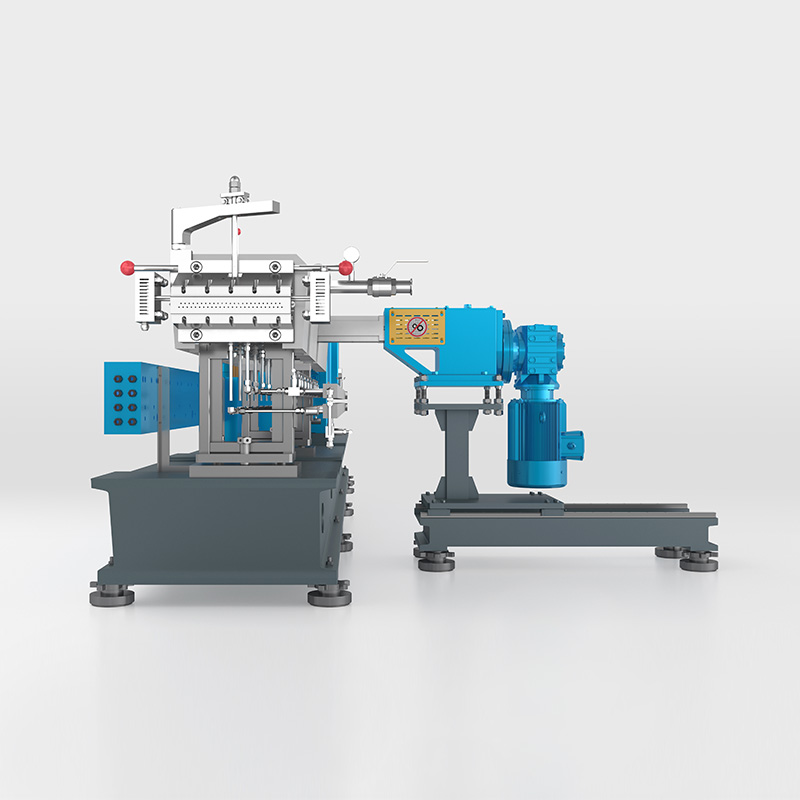 KTD ekstruder velikog volumena s dubokim pužnim otvorima za aplikacije s velikim punjenjem Serija KTD ima specifični okretni moment od 11 Nm/cm³ i veliku dubinu proreza, dizajniranu za materijale s visokim punjenjem, reaktivne i toplinski osjetljive. Odgovara linijama velikog kapaciteta gdje manja brzina puža i dublji letovi mogu smanjiti temperaturu taline i troškove energije. Pogledajte proizvod →
PP nasuprot PE: Kako ponašanje materijala mijenja postavke
Odabir PP ili PE mijenja postavke stroja više nego što većina kupaca očekuje. Radarski grafikon sažima ravnotežu imovine koja pokreće dizajn ploče i procesne odluke.
Tri razlike su najvažnije na parketu. HDPE se topi 10–20 °C niže od PP-a, pa su temperature bačve niže. PE se više skuplja pri hlađenju, tako da hrpa rola i odjeljak za hlađenje moraju kontrolirati ravnost umjesto da jednostavno zatežu list. PP daje čvršću ploču; PE daje bolju udarnu čvrstoću i kemijsku otpornost na niskim temperaturama.
| Vlasništvo | PP | HDPE | Učinak na liniji |
|---|---|---|---|
| Gustoća (g/cm³) | 0,90–0,91 | 0,94–0,96 | Veća težina ploče po kvadratnom metru za PE |
| Raspon topljenja | 160–170 °C | 130–140 °C | Niže zadane vrijednosti cijevi za HDPE |
| Krutost | viši | Umjereno | PP omogućuje smanjivanje za istu krutost |
| Skupljanje pri hlađenju | 1,0–2,5% | 2,0–4,0% | HDPE treba više kontroliranog hlađenja kako bi ostao ravan |
| Površinski sjaj | dobro | Niže | Temperatura valjka postavljena je viša za PP sjaj |
Uobičajene primjene PP i PE ploča
Tržišta PP i PE ploča preklapaju se, ali svaki materijal vodi u različitim kategorijama. Usklađivanje materijala s aplikacijom obično je prvo pitanje koje kupci postavljaju.
- Pakiranje za termoformiranje: PP lim za pladnjeve, posude za hranu i pakiranja gotovih jela; potrebna je stabilna debljina za ravnomjernu raspodjelu stijenke.
- Uredski materijal i pribor: prozirna PP ploča za mape, prezentacijske omote i registratore; ovdje su važni visoki sjaj i niska zamagljenost.
- Konstrukcija i oplata: PE ploča za zaštitne obloge, kabelske odstojnike i oplate za višekratnu upotrebu; čvrstoća na udarce i otpornost na vlagu su ključni.
- Unutrašnjost automobila: PP ploča za obloge prtljažnika i obloge; dugotrajna toplinska otpornost i dimenzionalna stabilnost su kritični.
- Kontakt s kemikalijama i hranom: PE ploče za rezanje i obloge spremnika; otpornost na kemikalije i sredstva za čišćenje važnija je od sjaja.
Proizvođač koji se prebacuje s jedne aplikacije na drugu mijenja postavke linije, ali ista linija obično obrađuje cijeli asortiman ako je za nju specificiran niz vijaka i valjaka.
Kako odabrati liniju za ekstrudiranje PP PE ploča
Linija ploča je investicija od 10 do 20 godina. Pet provjera u nastavku sprječava najčešće pogreške u projektima nove linije.
- Uskladite zakretni moment s planom formulacije. Ako budući proizvodi mogu uključivati punila, reciklirani sadržaj ili usporivače plamena, odaberite sada ekstruder s većim momentom; kasnija naknadna ugradnja zakretnog momenta daleko je skuplja.
- Odredite širinu i debljinu kalupa prema vašem stvarnom popisu proizvoda. Široka matrica je učinkovita za široku ploču, ali je rasipna za uske proizvode koji se izvode tri dana u tjednu.
- Pregledajte hrpu valjaka za poliranje. Promjer role, kromirana završna obrada, neovisno podešavanje razmaka i krugovi hlađenja definiraju maksimalni sjaj i ravnost koju možete prodati.
- Provjerite izvlačenje i rezač pri maksimalnoj brzini niti. Mnoge linije su ograničene nizvodnim povlačenjem i rezanjem mnogo prije nego što ekstruder postigne svoju snagu.
- Potvrdite strukturu podrške dobavljača. Puštanje u rad, rezervni dijelovi i procesna obuka odlučuju koliko brzo linija postiže projektirani učinak.
Zakretni moment vijka ima najjači učinak na dugoročnu fleksibilnost. Ovo analiza momenta i snage objašnjava zašto elektroenergetski sustav nikada ne bi trebao biti premali.
Ako već imate liniju i ograničenje je kapacitet ili promjena proizvoda, a projekt obnove može modernizirati ekstruder i dalje uz niže troškove kapitala.
Konačno, budite realni po pitanju automatizacije. Osnovna linija s ručnom promjenom zaslona je jeftinija za kupnju i lakša za održavanje; uske tolerancije ili mala posada opravdavaju automatsko mjerenje. Za standardne proizvode, troškovno učinkovita serija pokriva temeljni proces i ostavlja proračun za automatizaciju koja je najvažnija.
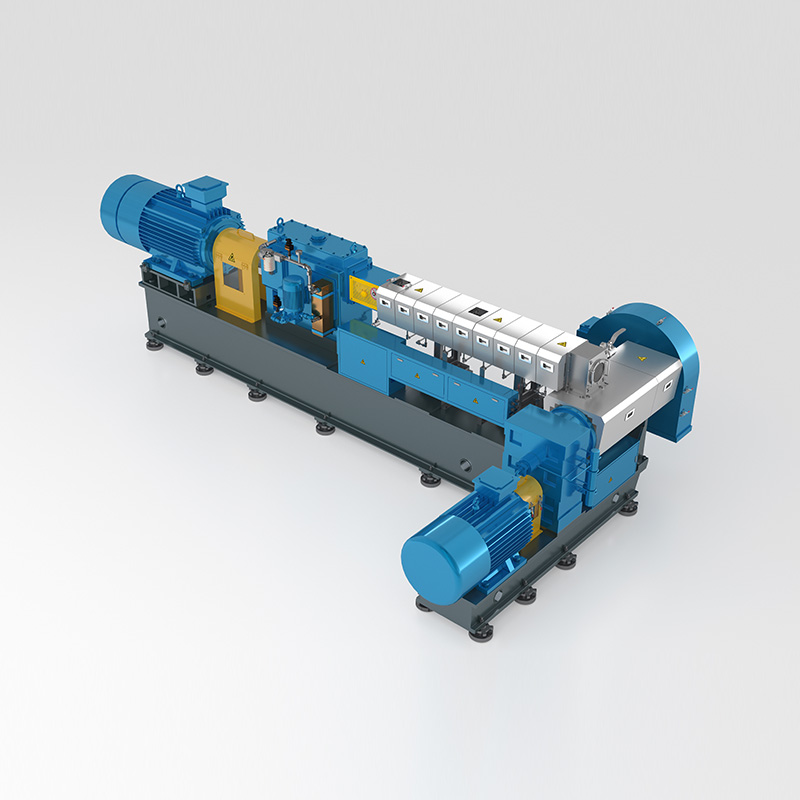 ECO isplativa serija ekstrudera za štedljive slagalice Serija ECO pruža specifični okretni moment od 9 Nm/cm³, nudeći ekonomičnu opciju za proizvodnju modificirane inženjerske plastike. Odgovara potrebama standardnih proizvoda, omogućujući vam da rasporedite proračun prema automatizaciji ili drugim kontrolama procesa koje su najvažnije. Pogledajte proizvod →
Često postavljana pitanja
P1. Koja je razlika između ekstruzije PP i PE ploča?
PP ploča je čvršća, prozirnija i otpornija na više temperature, dok PE ploča pruža bolju otpornost na kemikalije i otpornost na udare pri niskim temperaturama. Glavne razlike između linija su temperatura bačve, temperatura valjka i kontrola hlađenja.
Q2. Koji raspon debljina može proizvesti linija za ekstruziju PP ploča?
Tipična linija pokriva 0,3 mm do 30 mm. Tanak lim se oslanja na precizan razmak valjaka i veliku brzinu linije; debela ploča treba manju brzinu i duži dio za hlađenje kako bi se spriječile tragovi sudopera.
Q3. Može li ista linija obraditi i PP i PE?
Da, većina linija može se prebacivati između PP i PE. Promjena zahtijeva nove zadane vrijednosti temperature, podešavanje temperature valjka i obično smjesu za pročišćavanje. Vijak mora biti dizajniran za obje viskoznosti taline.
Q4. Koliko košta linija za ekstrudiranje PP PE ploča?
Trošak ovisi o veličini ekstrudera, širini matrice, nizvodnoj konfiguraciji i razini automatizacije. Da biste dobili realan broj, pošaljite dobavljaču svoje ciljne proizvode, raspon debljine, širinu i godišnju proizvodnju.
P5. Zašto ploča ima valovite rubove ili varijaciju debljine?
Uobičajeni uzroci su nestabilna temperatura taline, istrošeni vijak ili rub matrice, netočan razmak valjaka i neusklađenost brzine izvlačenja. Prvo provjerite varijaciju tlaka taline — obično pokazuje na ekstruder ili sito.
P6. Može li se dvopužni ekstruder koristiti za proizvodnju PP ploča?
Da, dvopužni ekstruderi se koriste kada formulacija ploče uključuje pigmente, punila ili reciklirane pahuljice koje je potrebno intenzivno miješati. Također omogućuju in-line spajanje, proizvodeći ploče izravno iz prilagođene formulacije.


