

 ENG
Stojite na stanici za ručno hranjenje u jednoj smjeni i obrazac se ponavlja: operater grabi aditiv iz vrećice, vaga prelazi, nešto se grabi natrag, a zapis i dalje glasi 25,0 kg. Kroz osam sastojaka i tri smjene, te male korekcije postaju mjerljive razlike u svakoj seriji. Automatizirano vaganje i doziranje sastojaka zamjenjuje ovu petlju koja ovisi o čovjeku s mjernim ćelijama, pužnim dodavačima i programabilnom kontrolom koja zaključava svaku komponentu na ponovljivi cilj. Ovaj članak objašnjava kako automatizirati vaganje i doziranje na liniji za miješanje s dva puža: principe vaganja, arhitekturu opreme, kriterije odabira i korake implementacije koji izbjegavaju skupe pogreške.
Zašto automatizirati vaganje i doziranje na liniji za miješanje
Poslovni slučaj počinje ponovljivošću. Hranilica s gubitkom težine mjeri vlastiti gubitak težine tijekom vremena i ispravlja brzinu puža u stvarnom vremenu, tako da promjena u nasipnoj gustoći više ne mijenja isporučenu masu. Ručno vaganje umjesto toga ovisi o tehnici operatera, vremenu postavljanja vage i metodi vaganja — sve su to izvori slučajne pogreške.
Što automatizacija zapravo mijenja
- Točnost koja traje tijekom vremena: gravimetrijsko doziranje obično održava odstupanje unutar ±0,25–0,5% zadane vrijednosti, dok ručno vaganje serije obično varira za ±2–3%.
- Upravljanje digitalnim receptima: ciljne težine, tolerancije i sekvence punjenja pohranjeni su u upravljaču; svaka se serija bilježi radi sljedivosti i revizije kvalitete.
- Čišći i sigurniji rad: operateri rade daleko od prašine i stalnog podizanja; zatvoreni prijenos smanjuje prolijevanje, kontaminaciju i gubitak materijala.
- Brža promjena: prebacivanje recepata je promjena parametra na HMI-u, a ne vježba ponovnog mjerenja s bilješkama i nagađanjem.
Isti princip vrijedi za masterbatch, inženjersku plastiku, sustave visoke punjenja i biorazgradive modifikacije: samo ono što je izmjereno može se održavati konstantnim.
Volumetrijski ili gravimetrijski: Prvo odredite princip vaganja
Prva odluka nije koji model hranilice, već koji princip vaganja. Volumetrijski dodavač dozira prema volumenu: brzina puža određuje učinak, pa ako se gustoća nasipne mase pomiče — kroz vlagu, segregaciju ili ponovno punjenje — pomiče se i isporučena masa. Gravimetrijski dodavač dozira prema masi: mjerne ćelije kontinuirano mjere težinu, a regulator prilagođava brzinu kako bi održao konstantan maseni protok. Za kritične ili skupe sastojke i za većinu procesa kontinuirane ekstruzije, gravimetrijska kontrola gubitka težine je referentna tehnologija. Možete pročitati više o načelo kontrole iza hranjenja s gubitkom težine u našem detaljnom objašnjenju.
Dobitak na težini serijski je oblik iste ideje: materijal se unosi u posudu dok vaga ne dosegne cilj, a zatim se ispušta. Odgovara šaržnim miješanjima, manjim dodacima i receptima s prethodnim mješavinama kojima je potrebna fiksna težina po ciklusu. Praktično pravilo: kontinuirano istiskivanje i kritično doziranje trebaju koristiti gubitak težine; diskretni serijski recepti mogu koristiti povećanje težine; nekritični materijali sa stabilnom nasipnom gustoćom mogu se dozirati volumetrijski po nižoj cijeni.
| Vrsta hranilice | Princip vaganja | Tipična točnost | Najprikladnije za | Pazi na |
|---|---|---|---|---|
| Hranilica za mršavljenje | Gravimetrijski, kontinuirani | ±0,25–0,5% zadane vrijednosti | Prahovi, pelete i niskodozirani aditivi na ekstruzijskim linijama | Ciklus ponovnog punjenja nakratko ometa mjerenje |
| Automatska hranilica za utege | Gravimetrijski, serija (prirast težine) | ±0,5–1% cilja | Diskretni serijski recepti, manji sastojci | Vrijeme ciklusa po šarži |
| Volumetrijski pužni dodavač | Volumetrijski | ±1–2% zadane vrijednosti | Materijali stabilne nasipne gustoće, grubi peleti | Pomak gustoće mijenja isporučenu masu |
| Stožasti (konusni) dodavač | Volumetrijski, can be gravimetric | Ovisi o konfiguraciji | Aditivi s malim dozama i sustavi s visokim sadržajem punila | Geometrija konusa mora odgovarati protoku praha |
Usporedba dva pristupa kontroli na prvi pogled
Radarska tabela u nastavku uspoređuje volumetrijsko i gravimetrijsko doziranje prema pet kriterija koji su najvažniji na liniji miješanja. Gravimetrijska kontrola pobjeđuje na točnosti i prikladnosti za kontinuirani proces po cijenu većih početnih ulaganja; volumetrijska kontrola ostaje atraktivna kada su tolerancije opuštene.
Kakva je stvarna točnost u usporedbi
Brojke točnosti odnose se na maksimalno odstupanje od zadane vrijednosti u stabilnim uvjetima. Jaz između ručne prakse i gravimetrijske kontrole je ono odakle dolazi povratak automatizacije.
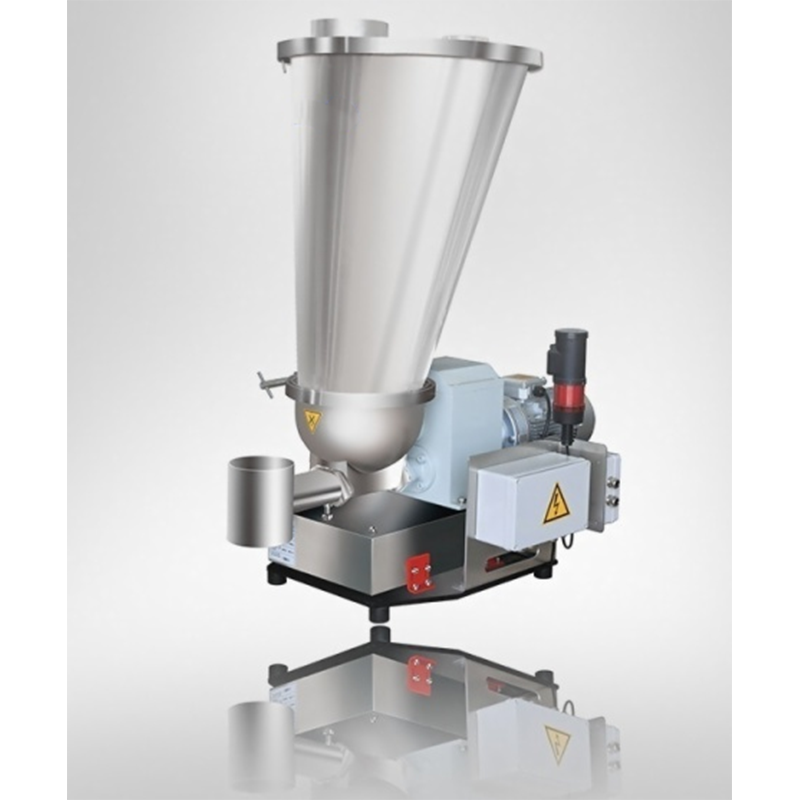 Gravimetrijska hranilica s gubitkom težine s integriranom kontrolom Ovo rješenje kombinira skladištenje, vaganje, prijenos i doziranje zatvorene petlje za kontinuirane linije za miješanje. Odgovara operaterima koji traže preciznu gravimetrijsku kontrolu i automatizaciju za smanjenje odstupanja od zadane vrijednosti. Pogledajte proizvod →
Anatomija automatiziranog sustava za doziranje za ekstruzionu liniju
Automatizirana dozirna stanica je lanac od četiri funkcije: skladištenje i pražnjenje, vaganje, prijenos u proces i kontrola. Shema u nastavku prikazuje tipičnu konfiguraciju na dvopužnoj liniji za miješanje — dodavač za gubitak težine s spremnikom i mjernim ćelijama koji dovode bačvu, bočni dodavač za prah s visokim punjenjem i središnji upravljački ormarić koji pokreće recepte i doziranje u zatvorenoj petlji.
Materijal napušta lijevak i prolazi kroz vijak za dopremanje; modul mjerne ćelije javlja upravljaču gubitak težine; regulator kontinuirano podešava brzinu vijka; a svaki događaj doziranja bilježi se uz broj serije. Ista arhitektura se kreće od jednog dodavača do cijele linije za miješanje s deset ili više sastojaka.
Učinak na stabilnost procesa brzo se vidi u podacima o serijama. U ilustrativnom trendu u nastavku, ručna stanica luta kako se operateri i svojstva materijala mijenjaju, dok automatizirana linija drži uzak pojas oko ciljane težine.
Za operacije prethodnog miješanja u šaržnom stilu ili vaganja i pražnjenja, automatski dodavač težine vrši doziranje povećanja težine u prihvatnu posudu. Budući da se ciljana težina unosi s HMI-a, promjene recepta traju sekunde, a sustav automatski označava svaku dozu koja je izvan tolerancije.
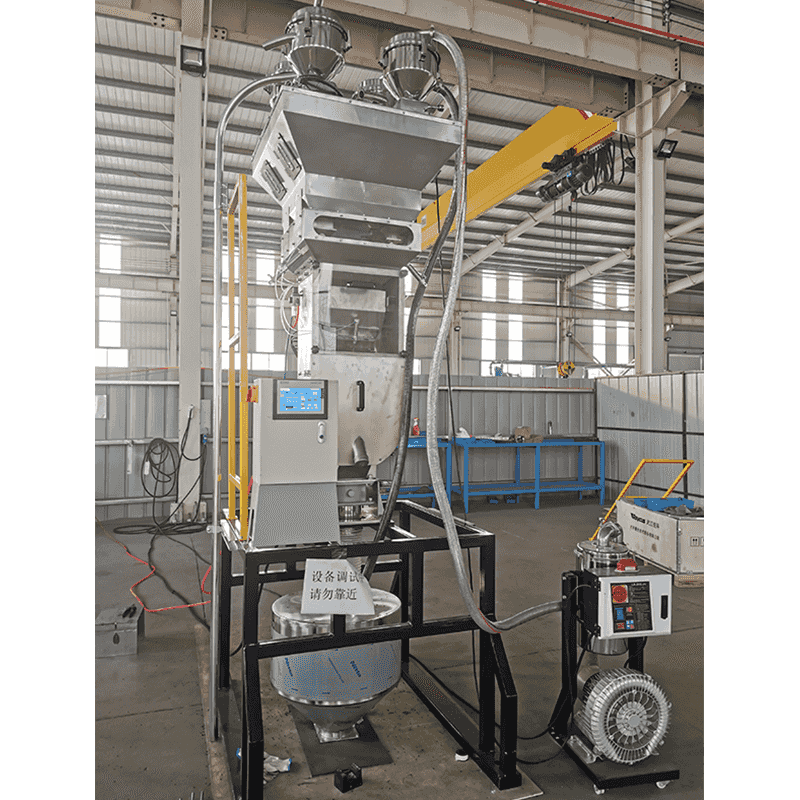 Automatski sustav za doziranje i miješanje prirasta težine Dizajniran za grupno prethodno miješanje ili operacije vaganja i pražnjenja, ovaj sustav automatski mjeri svaki sastojak u mikseru. Pojednostavljuje promjene recepata putem HMI-ja i označava doze koje su izvan tolerancije za dosljednu kvalitetu proizvoda. Pogledajte proizvod →
Kriteriji odabira i uobičajene pogreške u nabavi
O izboru hranilice odlučuje prah, a ne brošura. Kontrolni popis koji pokriva ponašanje materijala i sučelje procesa spriječit će većinu neuspjelih instalacija.
- Svojstva materijala: nasipna gustoća i njezina varijabilnost, veličina čestica, sipkost, granice vlage i temperature.
- Točnost requirement: definirati toleranciju iz specifikacije proizvoda i navesti točnost dodavača u istim jedinicama.
- Raspon brzine dodavanja: minimalna stabilna brzina punjenja obično je važnija od maksimalne; preokret od 10:1 čest je cilj.
- Strategija ponovnog punjenja: vakuum, puž ili ručno punjenje moraju biti dizajnirani tako da vrijeme ponovnog punjenja bude kratko u odnosu na radni volumen spremnika.
- Čišćenje i promjena: za česte promjene boje ili materijala, vrijeme rastavljanja i kontaktne površine određuju iskoristivi kapacitet.
- Kontrolno sučelje: dodavač bi trebao razmjenjivati zadane vrijednosti, stvarnu brzinu, status punjenja i alarme s PLC-om ekstrudera bez rada prilagođenog protokola.
Gdje instalacije pogriješe: najčešći kvarovi su odabir volumetrijske kontrole za materijal čija gustoća varira, montiranje mjernih ćelija gdje vibracije iz ekstrudera ulaze u modul za vaganje i ignoriranje dinamike ponovnog punjenja — dodavač je točan onoliko koliko je točan njegov ciklus punjenja.
Naknadna oprema postojeće linije obično je izvediva: dodavači, mjerne ćelije i upravljački ormar mogu se dodati bez zamjene ekstrudera. Naš projekti rekonstrukcije i nadogradnje sustavno pokrivati takve slučajeve, od inženjerske plastike do linija za masterbatch visokog punjenja.
Za spojeve s 40–80% punila — kalcijev karbonat, talk, usporivači plamena ili čađu — preferira se dodavanje nizvodne strane u odnosu na dodavanje u glavni lijevak. Bočni dodavač koristi konusni vijak, često s pomoćnim negativnim tlakom, za potiskivanje praha male nasipne gustoće u djelomično rastaljeni polimer, poboljšavajući disperziju i smanjujući trošenje na uzvodnim dijelovima vijka.
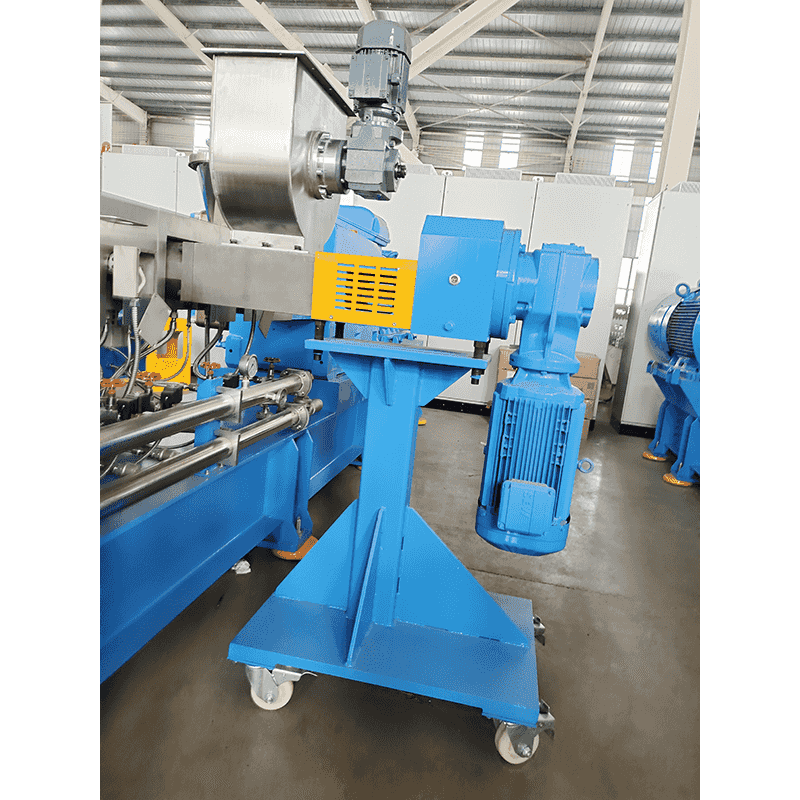 Bočni dodavač za visoko punjenje i obradu praha Bočni dodavač s prisilnim ubacivanjem koji rukuje prahom, kratkim vlaknima ili materijalima s prethodnom mješavinom. Može koristiti pumpanje pod negativnim tlakom za povećanje nasipne gustoće, poboljšavajući učinkovitost pri dopremanju spojeva visokog punjenja nizvodno na vodove s dva puža. Pogledajte proizvod →
Put praktične implementacije
Automatizacija ne mora biti jednokratna ponovna izgradnja. Postepeni put smanjuje rizik i omogućuje operaterima da izgrade povjerenje s novim kontrolama.
- Okarakterizirati svaki materijal. Izmjerite nasipnu gustoću i njezinu varijaciju, veličinu čestica, tečnost, granice vlage i temperature. Ponašanje praha određuje vrstu dodavača, geometriju puža i dizajn lijevka.
- Definirajte cilj točnosti za svaki sastojak. Izvedite to iz specifikacije proizvoda, a ne iz marketinga dobavljača. Sustav boje masterbatch zahtijeva strožu toleranciju od jeftinog punila.
- Odaberite princip vaganja i hranilicu po komponenti. Gubitak težine za kontinuirano kritično doziranje, povećanje težine za dodavanje šarže, bočni dodavač za nizvodno punilo.
- Integracija kontrole plana. Dodijelite ulaze i izlaze PLC-u, pohranu recepata, logiku alarma i zaključavanja s brzinom ekstrudera, plus bilježenje podataka za izvješća o serijama.
- Instalirajte, kalibrirajte i potvrdite. Pokrenite statičku provjeru težine, zatim dinamički test pri minimalnoj i maksimalnoj brzini posmaka. Ispravno podešen sustav za smanjenje težine trebao bi zadržati svoju ocijenjenu točnost u rasponu od 10:1.
- Podesite ponašanje punjenja i pokretanja. Razina punjenja, prigušenje i oporavak brzine određuju hoće li se postići točnost u proizvodnji — ne samo u testu prihvaćanja.
Validacija obično otkriva dva iznenađenja: stvarnu varijaciju nasipne gustoće ulaznog materijala i mehaničku krutost potrebnu oko modula za vaganje. Planiranje vremena za oboje na početku izbjegava najčešća kašnjenja puštanja u pogon.
Često postavljana pitanja
Ulagač za gubitak težine nalazi se na mjernim ćelijama i kontinuirano mjeri težinu spremnika i materijala. Kontroler uspoređuje izmjereni gubitak težine tijekom vremena s ciljnom brzinom dodavanja i prilagođava brzinu puža u stvarnom vremenu, što daje gravimetrijsku točnost čak i kada se promijeni nasipna gustoća.
Volumetrijski dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Uz hranjenje s gubitkom težine, tipična točnost je ±0,25–0,5% zadane vrijednosti u stabilnim uvjetima. Automatski sustavi težine (povećanja težine) obično drže ±0,5–1% cilja. Ručno masovno vaganje obično se kreće u rasponu od ±2–3%, ovisno o rezoluciji vage i tehnici operatera.
Da. Većina dvopužnih linija može se naknadno opremiti bez zamjene ekstrudera. Projekt obično dodaje dodavače, mjerne ćelije i upravljački ormarić, preslikava upravljačku logiku, uvodi HMI upravljanje receptima i potvrđuje novu točnost doziranja prije početka serijske proizvodnje.
Pri 40–80% punjenja punila, dodavanje cjelokupnog praha u glavni lijevak uzrokuje lošu disperziju i veliko trošenje puža. Bočni dodavač uvodi punilo nizvodno u djelomično rastaljeni polimer, povećava nasipnu gustoću praha djelovanjem negativnog tlaka i poboljšava vlaženje i propusnost.
Uklanja tri izvora pogreške: tehniku operatera, kašnjenja očitanja mjerila i pomak gustoće. Recepti i alarmi su ponovljivi, svaka se serija bilježi, a dodavač se kontinuirano ispravlja — tako da peleti ispunjavaju isti cilj iz serije u seriju.


